

ПОСЕТЕТЕ ОЩЕ СПЕЦИАЛИЗИРАНИ ПОРТАЛИ ОТ ГРУПАТА


09.10.2026 | B2B събитие по време на Международния форум за машиностроене свързва организации в сектора от над 50 държави
09.10.2026 | ББКМ тържествено отбеляза 35 години от създаването си и 55 години Ден на машиностроителя
09.10.2026 | Стил Лазер България беше домакин на специално събитие по време на MachTech & InnoTech Expo
05.10.2026 | Машиностроенето продължава да е устойчив стълб на българската икономика, а към бъдещето му гледаме с основателен оптимизъм
30.09.2026 | METAL отново беше ядрото на "Индустриална есен" в Expo Kielce




Лагерите са сред най-често използваните машинни елементи. Предназначението им най-общо е да поддържат в определени положения въртящи се или извършващи колебателно движение елементи, като поемат и пренасят действащите върху тях сили. Класифицират се на основата на многобройни признаци. Основно, в зависимост от характера на триенето в лагерния възел (плъзгащи лагери - цилиндрични, конусни, сферични и др., и търкалящи лагери - сачмени и ролкови търкалящи лагери) и характера на движението във възела (направляващи за въртеливо движение и направляващи за постъпателно движение). В настоящия материал са описани основните технически характеристики, спецификите в използването на различни видове смазки и възможностите за диагностика при направляващи за въртеливо движение.
Използването на търкалящи лагери вместо плъзгащи е свързано основно с намаляване на триенето в опорите, тъй като коефициентът на триене при търкаляне е много по-малък от този при плъзгане. Търкалящите лагери се класифицират по различни признаци - в зависимост от скоростта на въртене, формата на междинните търкалящи се тела, способността им да понасят сили в определено направление и др.
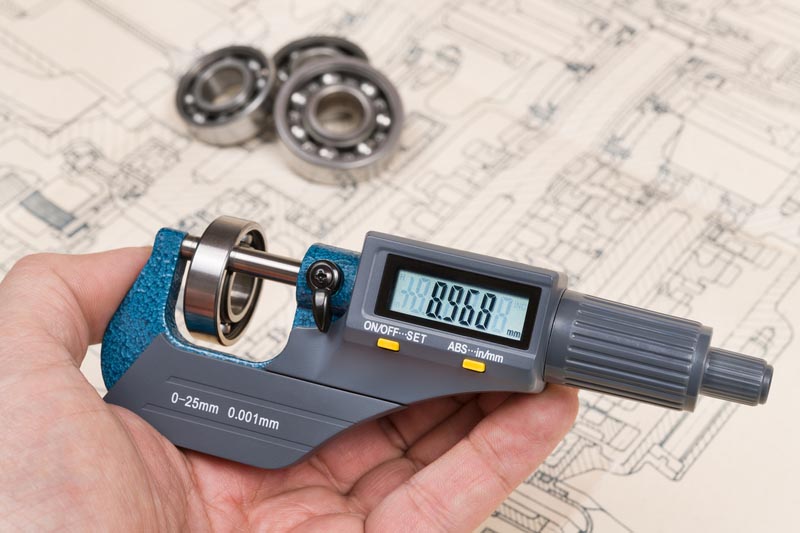 Отличават се с редица предимства в сравнение с плъзгащите лагери - малък момент на триене, дори и при развъртане на вала; малка чувствителност към температурни изменения; малък разход на мазилно вещество; малък габаритен размер в осево направление; малка радиална хлабина и точна центровка на осите; висока степен на стандартизация и взаимозаменяемост.
Сред недостатъците на търкалящите лагери са ограничена способност за понасяне на ударни натоварвания; увеличен радиален габаритен размер; намалена дълготрайност при високи скорости и големи натоварвания.
Развитието на търкалящите лагери в посока постигане на по-високи скорости, по-големи натоварвания при по-широк работен температурен интервал определя все по-голямото значение на правилното им мазане с оглед постигане на нормална и дълготрайна работа на лагерните възли.
Мазилните вещества, които се използват за търкалящи лагери, могат да бъдат разделени в три групи:
 Видът на най-подходящото мазилно вещество се определя в зависимост от условията на работа на лагерния възел. При избора на мазилно вещество трябва да се вземат предвид следните фактори:
Наложило се е схващането, че по-подходящи за мазане на търкалящи лагери са консистентните смазки, тъй като използването им не е свързано със специални изисквания по отношение на уплътнението и системата за мазане. Употребата на консистентна смазка не се препоръчва при високи скорости; много ниски и високи температури; изисквания за минимално вътрешно триене; конструкция на лагерния възел, която не позволява разглобяването му до степен, осигуряваща пълна замяна на греста.
Като граница за мазане с грес се препоръчва скоростния параметър на лагера:
dср.n<300 000 mm/min,
където n са оборотите в минута на ротиращата гривна, а dср - средният диаметър на лагера.
Количеството на греста трябва да бъде дозирано - препоръчително е да не надвишава 2/3 от обема на лагерната кутия. При високи обороти количеството на греста трябва да бъде до 1/2 от пространството на кутията.
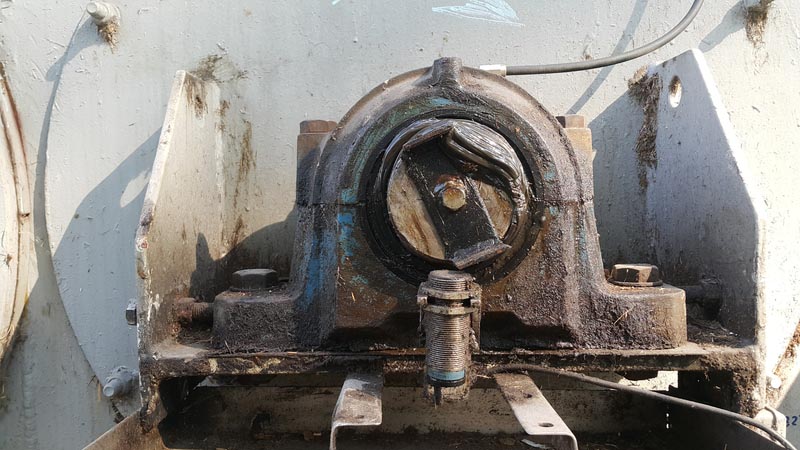 Сачмените и ролковите лагери (с изключение на самонагаждащите се ролкови лагери), които изискват мазане с масло при линейни скорости на шийката, по-малки от n = 4 - 5 m/s, могат да се мажат както с грес, така и с масло. Мазането с грес е по-икономично, тъй като загубите от изтичане са по-малки и лагерният възел може да се уплътни с по-прости средства. Сроковете за подмяна на мажещото вещество зависят от редица фактори, сред които условията на работа на лагера, оборотите, натоварването, вида и качествата на маслата. Най-добре се определят статистически.
Преждевременното износване и повреди на търкалящите лагери се дължат основно на следните причини:
Всяка от изброените причини самостоятелно или в съвкупност с други предизвиква съответни повреди в елементите на лагера, които скъсяват дълготрайността му. Своевременното откриване на повредите дава възможност за отстраняване на причините, които ги пораждат. По този начин се осигурява продължителна нормална работа на целия възел, което допринася за повишаване надеждността на цялата машина.
Сред повредите, с които е съпроводена работата на лагерите с триене при търкаляне, е т.нар. питинг. Представлява малки ямички, образувани по пътищата на търкаляне на гривните при лагери от различни типове. Появата на питинга се дължи основно на умора на материала; неточности, които предизвикват концентрация на контактните напрежения върху отделни участъци от пътищата за търкаляне, напр. кръстосване на гривните, отклонение от правилната геометрична форма на шийката и отвора в кутията; неправилен избор на типа на лагера - напр. радиален сачмен лагер при голямо аксиално натоварване.
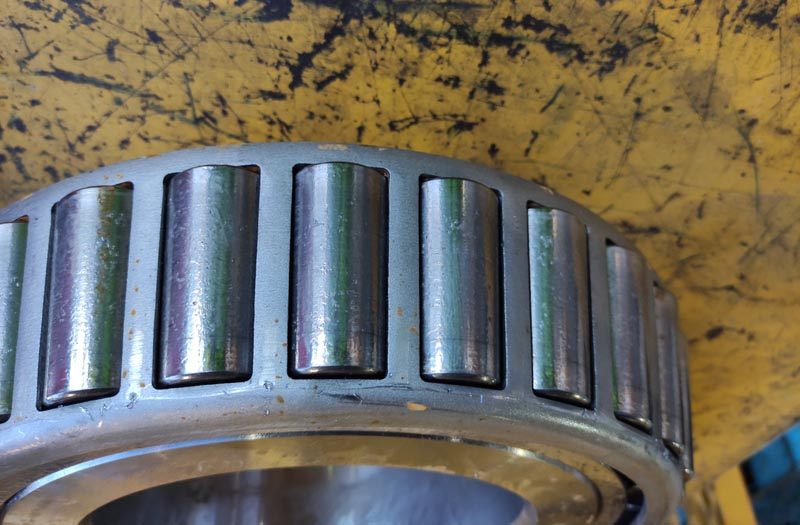 Износването e сред най-често срещаните повреди при търкалящи лагери. Проявява се по различен начин в зависимост от причините, които предизвикват износване на пътищата на търкаляне и на търкалящите се тела. Различават се два основни вида износване - равномерно изтриване на повърхнините (свидетелство за това е матовият им външен вид) и износване на определени участъци от повърхнините.
Равномерното износване се дължи на следните причини - замърсяване, корозия, приплъзване на гривните при сглобки с недостатъчна стегнатост. Локалното износване се проявява най-често по челата на ролките и ребордите при аксиално натоварване на ролкови лагери с цилиндрични ролки; външната част на жлебовете на гривните на двойни аксиални лагери, вследствие на центробежните сили на сачмите.
Друга повреда, която се среща при търкалящи лагери, е образуването на ямички и канавки върху пътищата на търкаляне. Ямичките са резултат от голяма стегнатост между шийката или отвора и съответната лагерна гривна; сглобяване на вътрешната гривна с прилагане на силата на набиване върху външната гривна; неправилен монтаж и експлоатация - силни удари, лошо центроване на гривните. Ямичките се получават в местата на допиране на търкалящите се тела към гривните при неправилен монтаж.
Визуално т.нар. канавки са успоредни на оста на гривната. Разположени са в натоварената зона на лагера и се наблюдават при лагери, които не се въртят и продължително време са подложени на вибрационни натоварвания. Равномерно разположени канавки по пътищата на търкаляне на лагера могат да се получат и при преминаване на постоянен електрически ток през възела.
Нерядко срещана повреда при търкалящите лагери е появата на пукнатини на гривните. Пукнатините се дължат основно на умора на материала, местни дефекти или силни удари пряко върху гривната при сглобяване.
Повечето на повредите на търкалящите се лагери могат да се определят визуално, без специални лабораторни изследвания. Диагностиката на лагерите се затруднява допълнително от обстоятелството, че повредите много рядко се проявяват в чист вид. Например увеличената интензивност на износването, вследствие на питинг в начална фаза, води до увеличаване на хлабините в лагера, което причинява появата на вертикални колебания във възела. Вибрационното натоварване на лагера при замърсена смазка е причина за образуване на радиални канавки върху гривната.
Ключови думи: Търкалящи лагери поддръжка смазване износване на лагери
Област: Машиностроене

Поддръжка на лагери – технически специфики, мазане, диагностика (Част 2)
Столичен автотранспорт търси доставчик на търкалящи лагери
БДЖ избира доставчик на търкалящи лагери
ТЕЦ Марица изток 2 избира доставчик на лагери
Столичен автотранспорт избира доставчик на търкалящи лагери

АБОНИРАЙТЕ СЕ за единствения у нас тематичен бюлетин
НОВИНИТЕ ОТ МАШИНОСТРОЕНЕТО
на специализирания портал MachineBuilding-Bulgaria.com.
БЕЗПЛАТНО, професионално, всяка седмица на вашия мейл!

29.09.2026 | Специалната зона Additive Days показа новите възможности на адитивното производство на Robotics Strategy Forum 2026
16.09.2026 | motan представя ново поколение решения за високоефективна обработка на пластмаси на FAKUMA 2026
31.08.2026 | Технологиите за прецизно рязане завладяват Интер Експо Център през октомври
19.08.2026 | Превръщат ли се софтуерът и AI в основни фактори за производителност в машиностроенето и металообработката?
05.08.2026 | Дигиталната холография навлиза в контрола на качеството на прецизни компоненти
Специализиран портал от групата IndustryInfo.bg
Действителни собственици на настоящото издание са Теодора Стоянова Иванова и Любен Георгиев Георгиев
ПОЛИТИКА ЗА ПОВЕРИТЕЛНОСТ И ЗАЩИТА НА ЛИЧНИТЕ ДАННИ
Условия за ползване
Изисквания и условия за реклама
Карта на сайта
© Copyright 2010 - 2026 ТИ ЕЛ ЕЛ МЕДИА ООД. Всички права запазени.
